Teil der Serie Aluminium eloxieren Selber machen · 3/6
Kurz gesagt
Vor dem Eloxieren muss die Aluminiumoberfläche metallisch rein sein. Die Vorbehandlung hat vier Stufen: mechanisch vorbereiten (schleifen, bürsten, polieren oder strahlen), entfetten, in Natronlauge beizen und in Säure dekapieren. Dazwischen wird gespült. Ob ein Teil fettfrei ist, zeigt der Wasserbruchtest: Bleibt ein geschlossener Wasserfilm stehen, ist es sauber. Jeder Fehler aus der Vorbehandlung ist nach dem Eloxieren sichtbar.
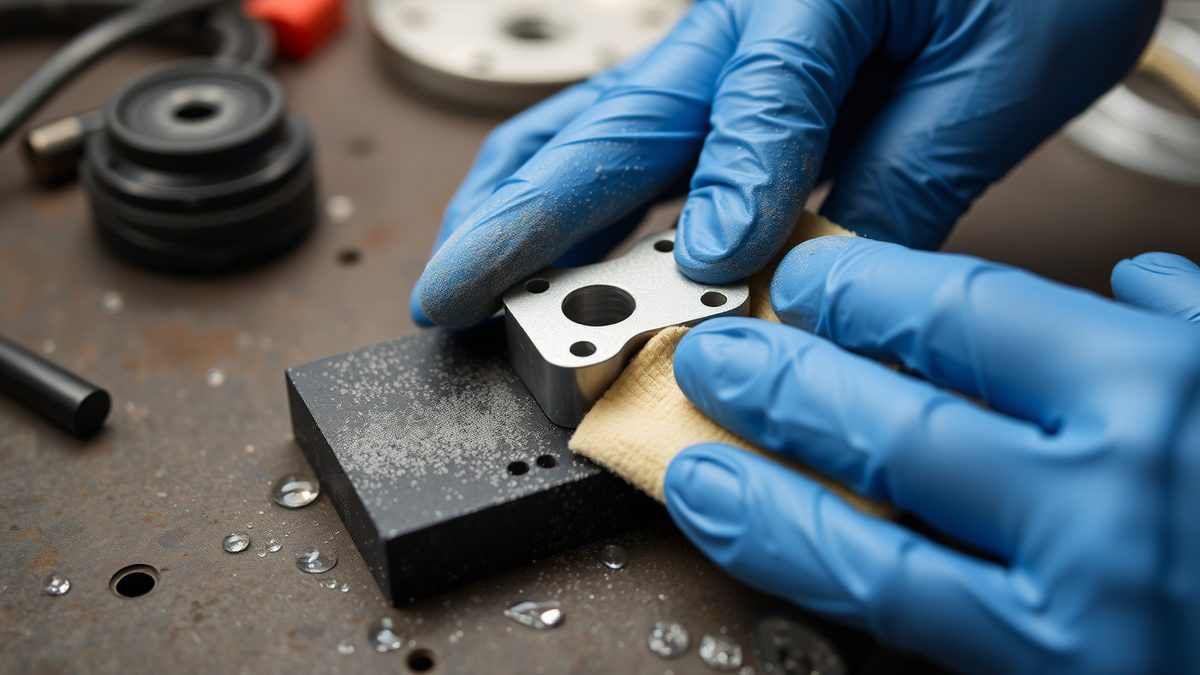
Warum ist die Vorbehandlung so wichtig?
Eloxal ist durchscheinend und wächst aus der Oberfläche heraus. Es deckt nichts ab, es bildet alles ab: Kratzer, Fräsriefen, Fingerabdrücke und ungleichmäßige Stellen der alten Oxidhaut. Wo noch Fett liegt, kommt die Beize nicht an und später auch der Strom nicht gleichmäßig. Die Folge sind Flecken, Schleier oder Stellen, die keine Farbe annehmen.
Eine gleichmäßige Eloxalschicht lässt sich nur auf reinem Metall erzeugen. Deshalb entfernt die Vorbehandlung Schritt für Schritt erst den Schmutz, dann die natürliche Oxidhaut und zuletzt die Rückstände der Beize.
Stark vergrößerter Querschnitt durch die Oberfläche eines Aluminiumteils, von links nach rechts in der Reihenfolge der Vorbehandlung.
- Ausgangszustand: Fett, Öl oder Polierpaste und eine ungleichmäßige natürliche Oxidhaut liegen auf dem Metall.
- Entfettet: Das Fett ist weg, die alte Oxidhaut ist noch da.
- Gebeizt: Die Natronlauge hat die Oxidhaut und etwas Metall abgetragen. Die Oberfläche ist fein angeätzt und mit einem dunklen Belag aus Legierungselementen bedeckt.
- Dekapiert: Ein kurzes Säurebad hat den Belag gelöst. Die Oberfläche ist metallisch rein und bereit für das Eloxalbad.
Wie bereitest du die Oberfläche mechanisch vor?
Die mechanische Vorbereitung bestimmt die spätere Optik. Eloxal verändert den Charakter der Oberfläche kaum: Was vorher hochglänzend ist, bleibt glänzend, was matt ist, bleibt matt. Fachbetriebe beschreiben die Vorbehandlung mit Kurzzeichen von E0 bis E6, die du bei einem Auftrag angeben kannst.
| Kürzel | Vorbehandlung | Ergebnis | Im Modellbau |
|---|---|---|---|
| E0 | nur entfetten und desoxidieren | Oberflächenfehler bleiben sichtbar | für saubere Fräsoberflächen |
| E1 | geschliffen | einheitlich, etwas matt | Kratzer und Riefen entfernen |
| E2 | gebürstet | glänzend mit sichtbaren Bürstenstrichen | edler Satin-Look auf Platten |
| E3 | poliert | glänzend und blank | Schmuckteile, Fehler bleiben sichtbar |
| E4 | geschliffen und gebürstet | einheitlich glänzend | Chassisplatten, Abdeckungen |
| E5 | geschliffen und poliert | glatt und glänzend | Showteile mit hohem Glanz |
| E6 | gebeizt | satiniert matt | gleichmäßige, ruhige Oberfläche |
Ein paar Regeln aus der Praxis:
- Schleifen: in mehreren Stufen bis zu feinem Nassschleifpapier, damit keine groben Riefen bleiben.
- Strahlen: Glasperlen geben eine gleichmäßige, feine Mattierung. Kein Strahlmittel verwenden, das vorher für Stahl benutzt wurde, eingebettete Eisenpartikel machen später Flecken.
- Kanten: leicht brechen oder runden. An messerscharfen Kanten bleibt die Schicht schwach und kann dort zuerst beschädigt werden.
- Fräsbild: Schmierstellen, Aufbauschneiden und verdichtete Oberflächen vom Fräsen können Stellen ohne genug Poren erzeugen, die später heller bleiben.
Wie entfettest du Aluminium richtig?
Entfetten ist der wichtigste und am meisten unterschätzte Schritt. Öl, Kühlschmierstoff, Polierpaste und Hautfett müssen restlos runter.
- Grobe Rückstände wie Polierpaste mit einem Lösungsmittel wie Isopropanol abwischen.
- Teil in warmer Spülmittellösung oder einem Entfetter für Aluminium mit einer Bürste reinigen. Ein Ultraschallbad hilft bei Bohrungen und Gewinden.
- Gründlich mit Wasser spülen.
- Ab jetzt nur noch mit Handschuhen oder an der Aufhängung anfassen.
So prüfst du mit dem Wasserbruchtest
Den Wasserbruchtest kennen auch Fachbetriebe. Er ist sogar als Prüfverfahren genormt (ASTM F22). Du hältst das gespülte Teil schräg und lässt Wasser darüber laufen.
So prüfst du nach dem Entfetten, ob das Teil sauber ist: Teil schräg halten und Wasser darüber laufen lassen.
- Fettiges Teil: Der Wasserfilm reißt auf und zerfällt in Tropfen und trockene Inseln. Das Teil muss noch einmal entfettet werden.
- Sauberes Teil: Ein geschlossener Wasserfilm bleibt stehen und läuft langsam ab. Das Teil kann in die Beize.
Bleibt ein geschlossener Film stehen, der langsam abläuft, ist das Teil fettfrei. Reißt der Film auf und bilden sich Tropfen oder trockene Inseln, ist noch Fett darauf. Dann wiederholst du das Entfetten, bevor du in die Beize gehst.
Wie beizt du Aluminium in Natronlauge?
Beim Beizen trägt Natronlauge die natürliche, ungleichmäßige Oxidhaut und eine dünne Metallschicht ab. Die Oberfläche wird gleichmäßig matt und aktiv. Kleine Kratzer werden dabei etwas eingeebnet. Laboranleitungen arbeiten mit 2-molarer Natronlauge bei etwa 60 °C für rund eine Minute.
Achtung
Natronlauge ist stark ätzend, bei Augenkontakt besteht Erblindungsgefahr. Sie löst Aluminium unter Bildung von Wasserstoff. Korbbrille und chemikalienfeste Handschuhe sind Pflicht, die Lauge wird beim Ansetzen heiß. Alle Regeln stehen im Abschnitt Sicherheitsregeln.
- Kurz beizen: Die Lauge frisst weiter, solange das Teil drin ist. Dünnwandige Teile, Gewinde und Passungen verlieren sonst Maß.
- Gleichmäßig bewegen: Gasbläschen an der Oberfläche schirmen ab und machen Flecken.
- Sofort spülen: Laugenreste ätzen weiter und verschleppen sich ins nächste Bad.
Längere Beizzeiten verschlechtern die Maßhaltigkeit. Bei Schweißnähten oder Gussgefüge kann das Beizen Unterschiede im Gefüge sichtbar machen.
Wozu wird nach dem Beizen dekapiert?
Nach dem Beizen ist das Teil oft grau bis schwarz. Das ist der Beizbelag, im Englischen smut: Legierungselemente wie Kupfer, Silizium, Eisen oder Mangan lösen sich nicht in der Lauge und bleiben als Schicht auf der Oberfläche liegen. Je mehr Kupfer die Legierung enthält, desto dunkler wird es.
Beim Dekapieren löst ein kurzes Säurebad diesen Belag und neutralisiert Laugenreste. Laboranleitungen nutzen verdünnte Salpetersäure für etwa 30 Sekunden. Salpetersäure ist stark ätzend und kann giftige Dämpfe bilden, in der Industrie wird sie zunehmend ersetzt. Für die Werkstatt gibt es fertige Dekapiermittel. Beachte immer das Sicherheitsdatenblatt. Nach dem Dekapieren zeigt das Teil die typische, gleichmäßige Alu-Farbe.
Warum ist das Spülen zwischen den Bädern so wichtig?
Jedes Bad schleppt Reste ins nächste. Lauge im Säurebad, Säure im Farbbad, Kalk aus dem Leitungswasser auf der frischen Schicht: Das sind typische Ursachen für Flecken. Spüle nach jedem Bad gründlich, am besten in zwei Stufen, zuerst mit Leitungswasser und zuletzt mit destilliertem oder entsalztem Wasser.
Wie hängst du das Teil auf und deckst Stellen ab?
Zur Vorbereitung gehört auch die Kontaktierung. Der Strom muss über eine feste, blanke Verbindung ins Teil fließen.
| Punkt | So machst du es richtig |
|---|---|
| Material der Aufhängung | Aluminium- oder Titandraht, kein Kupfer und kein Stahl im Bad |
| Kontaktstelle | eine Bohrung oder ein Gewinde an einer unsichtbaren Stelle, dort bleibt das Teil blank |
| Festigkeit | stramm klemmen oder in ein Gewinde schrauben, ein Wackelkontakt gibt Flecken oder gar keine Schicht |
| Abdecken | Gewinde, Lagersitze und Kontaktflächen mit säurefestem Abdecklack oder -band maskieren |
| Wiederverwendung | Aluminiumdraht wird selbst eloxiert, Kontaktstellen vor jedem Lauf blank machen |
Wenn alles sauber ist und fest hängt, geht es ins Eloxalbad. Welchen Strom du dort einstellst, steht auf der Seite Strom und Schichtdicke berechnen. Den kompletten Ablauf aller Bäder zeigt Eloxieren Ablauf Schritt für Schritt. Woran du Fehler aus der Vorbehandlung später erkennst, steht unter Eloxalfehler erkennen.
Häufige Fragen
Wie entfette ich Aluminium vor dem Eloxieren?
Grobe Rückstände mit Isopropanol entfernen, dann mit warmer Spülmittellösung oder einem Aluminium-Entfetter bürsten und gründlich spülen. Mit dem Wasserbruchtest prüfst du, ob das Teil wirklich fettfrei ist.
Wie lange beizt man Aluminium?
Laboranleitungen nennen etwa eine Minute in 2-molarer Natronlauge bei rund 60 °C. Länger beizen kostet Maß und kann die Oberfläche rau machen.
Warum wird Aluminium beim Beizen schwarz?
Legierungselemente wie Kupfer, Silizium oder Eisen lösen sich nicht in der Lauge und bleiben als dunkler Belag liegen. Ein kurzes Säurebad, das Dekapieren, entfernt ihn.
Muss man Aluminium vor dem Eloxieren polieren?
Nur wenn du eine glänzende Oberfläche willst. Eloxal verändert den Glanzgrad kaum, macht aber jeden Kratzer sichtbar. Für eine gleichmäßig matte Optik reicht Strahlen oder Beizen.
Quellen
- Merck-TU Darmstadt-Juniorlabor: Aluminium und Eloxalverfahren (PDF) – Beizen in Natronlauge, Dekapieren, Schutzausrüstung
- HD Wahl bei Heinze: Eloxierung und Anodisierung – Vorbehandlungen E0, E1, E2, E4 und E6
- Hydro: Aluminium-Lösungen mit Eloxal – Entfetten, Beizen, Dekapieren, Spülen in Kaskaden
- ASTM F22: Standard Test Method for Hydrophobic Surface Films by the Water-Break Test – Wasserbruchtest
- GESTIS-Stoffdatenbank (DGUV/IFA): Natriumhydroxid – Gefahren, Reaktion mit Aluminium, Erste Hilfe
- Leuze Verlag: Stains on black anodized components – Einfluss von Fräsbild und Rückständen auf die Farbaufnahme
- Wikipedia: Eloxal-Verfahren – Beizzeiten und Maßhaltigkeit, Abdeckharze
- Wikipedia (en): Anodizing – Salpetersäure-Dekapieren wird aus Umweltgründen ersetzt